Guida alla fusione delle valvole: materiali, processi di fusione, difetti e selezione
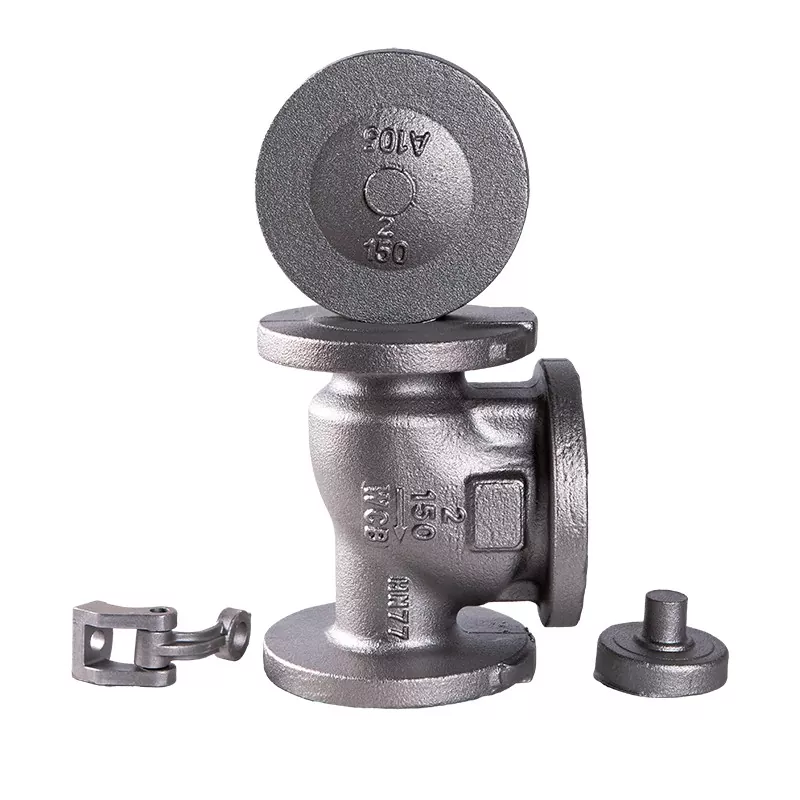
La fusione delle valvole è un processo di produzione importante per la produzione di corpi valvola, coperchi, coperchi e altri componenti contenenti pressione. Rispetto alla lavorazione meccanica di un corpo valvola interamente da materiale solido, la fusione consente ai produttori di produrre passaggi di flusso complessi e strutture di valvole di grandi dimensioni con un utilizzo del materiale più efficiente.
Tuttavia, non tutti i metodi o i materiali di colata sono adatti a ogni applicazione della valvola. La temperatura di esercizio, la pressione, le caratteristiche del fluido, le dimensioni della valvola, i requisiti dei materiali e la quantità di produzione influiscono tutti sul processo di fusione e sulla progettazione del componente finale. Questa guida spiega i principali tipi diFusione della valvola, materiali comunemente utilizzati, processi di produzione, difetti di fusione e punti chiave da considerare quando si acquistano componenti di valvole fuse.
Perché la fusione viene utilizzata per la produzione di valvole?
Il corpo della valvola contiene spesso passaggi di flusso interni, cavità, sedi e strutture di connessione. La fusione può formare gran parte di questa geometria prima della lavorazione, riducendo la quantità di materiale che deve essere rimosso durante la lavorazione successiva.
I principali vantaggi includono:
- Adatto per geometrie complesse del corpo valvola
- Può produrre componenti grandi e pesanti
- Permette l'utilizzo di diverse leghe metalliche
- Riduce i requisiti di lavorazione per determinati progetti
- Adatto sia per componenti singoli che per cicli di produzione più grandi
Processi comuni di fusione di valvole
Diversi processi di fusione forniscono diversi livelli di precisione dimensionale, finitura superficiale, efficienza produttiva e costi.
Colata in sabbia
La fusione in sabbia è ampiamente utilizzata per corpi di valvole e altri componenti metallici relativamente grandi. Uno stampo di sabbia viene formato attorno a un modello e il metallo fuso viene versato nella cavità dello stampo.
È particolarmente utile quando i componenti delle valvole sono di grandi dimensioni, hanno passaggi interni complessi o richiedono quantità di produzione flessibili.
Colata di investimento
La fusione a cera persa utilizza un modello in cera usa e getta per creare una cavità dello stampo dettagliata. Può produrre componenti con forme relativamente complesse e buona precisione dimensionale.
Questo processo viene comunemente preso in considerazione quando i componenti della valvola hanno dimensioni più piccole, geometria dettagliata o requisiti dimensionali più rigorosi.
Pressofusione
La pressofusione spinge il metallo fuso sotto pressione in uno stampo metallico riutilizzabile. Può fornire un'elevata efficienza produttiva e dimensioni coerenti per materiali e componenti della valvola adatti.
Tuttavia, la pressofusione non è adatta per ogni applicazione della valvola, in particolare laddove il materiale, i requisiti di pressione, le dimensioni dei componenti o le condizioni di servizio richiedono un altro metodo di fusione.
Colata centrifuga
La colata centrifuga utilizza la rotazione per distribuire il metallo fuso contro la parete dello stampo. È principalmente associato a componenti cilindrici o a forma di anello e può essere utile per parti di valvole specifiche e relativi componenti industriali.
Materiali comuni utilizzati per la fusione di valvole
Il materiale di fusione deve essere selezionato in base all'ambiente operativo della valvola e non semplicemente al prezzo di acquisto.
| Materiale | Caratteristiche tipiche | Considerazioni comuni |
|---|---|---|
| Acciaio al carbonio | Buona resistenza e prestazioni industriali generali | La lega e il grado adatti devono essere selezionati in base alla pressione, alla temperatura e alle condizioni del fluido |
| Acciaio inossidabile | Buona resistenza alla corrosione | Spesso selezionato per ambienti fluidi corrosivi o impegnativi |
| Acciaio legato | Proprietà meccaniche e legate alla temperatura migliorate a seconda della composizione della lega | Utilizzato laddove l'acciaio al carbonio standard potrebbe non soddisfare i requisiti di servizio |
| Ferro duttile | Buona robustezza e lanciabilità | Comune nelle applicazioni di valvole industriali e legate all'acqua |
| Ghisa | Buona colabilità ed efficienza dei costi | L'applicazione deve essere valutata in base ai requisiti di pressione, temperatura e corrosione |
Come funziona il processo di fusione delle valvole?
1. Progettazione della valvola e preparazione del modello
Il processo di produzione inizia con la progettazione del componente della valvola. Il modello di fusione deve tenere conto della forma, delle dimensioni, del sovrametallo di lavorazione, del ritiro e dei passaggi interni richiesti.
2. Realizzazione di stampi
Uno stampo viene preparato secondo il metodo di colata selezionato. Lo stampo deve riprodurre accuratamente la geometria della valvola consentendo al tempo stesso al metallo fuso di fluire correttamente nella cavità.
3. Fusione dei metalli
La lega selezionata viene fusa in condizioni controllate. La composizione chimica e la temperatura di fusione devono essere monitorate per mantenere proprietà del materiale costanti.
4. Versare
Il metallo fuso viene versato nello stampo preparato. Il sistema di colata e alimentazione aiuta a controllare il flusso del metallo e a compensare il ritiro durante la solidificazione.
5. Solidificazione e raffreddamento
Il metallo solidifica gradualmente all'interno dello stampo. Le condizioni di raffreddamento possono influenzare la microstruttura del pezzo fuso, la stabilità dimensionale e il rischio di difetti interni.
6. Rimozione e pulizia del getto
Dopo la solidificazione, il getto viene tolto dallo stampo. Sabbia, cancelli, colonne montanti, bava e altro materiale indesiderato vengono rimossi prima dell'ulteriore lavorazione.
7. Trattamento termico
A seconda del materiale e dell'applicazione, è possibile utilizzare il trattamento termico per ottenere le proprietà meccaniche e le condizioni del materiale richieste.
8. Lavorazione
La fusione normalmente produce la forma base piuttosto che il componente finale della valvola finito. Le superfici critiche come le superfici di connessione, le sedi delle valvole, le aperture dello stelo e le aree di tenuta vengono lavorate alle dimensioni richieste.
9. Ispezione e test
Il getto finito deve essere ispezionato secondo i requisiti tecnici applicabili. A seconda dell'applicazione della valvola, l'ispezione può includere controllo dimensionale, ispezione visiva, verifica dei materiali e test non distruttivi.
Difetti comuni della fusione delle valvole
La qualità della fusione ha un effetto diretto sull'affidabilità del componente della valvola finito. Possono verificarsi numerosi difetti se la progettazione dello stampo, la temperatura del metallo, il versamento, l'alimentazione o la solidificazione non sono adeguatamente controllati.
Porosità
La porosità si riferisce a vuoti o cavità legate ai gas all'interno del getto. Una porosità eccessiva può ridurre l'integrità dei componenti della valvola contenente pressione.
Restringimento
Il ritiro può verificarsi quando il metallo fuso si contrae durante la solidificazione. Una corretta progettazione del montante e del sistema di alimentazione è importante per ridurre i difetti legati al ritiro.
Inclusioni
Inclusioni non metalliche o particelle indesiderate possono rimanere intrappolate nella fusione. Pratiche di fusione pulite e procedure appropriate di stampo e colata aiutano a ridurre questo rischio.
Crepe
Durante la solidificazione o il raffreddamento possono svilupparsi crepe a causa di stress termici, caratteristiche del materiale o condizioni di fusione inadeguate.
Errori di esecuzione e arresti freddi
Si verifica un errore di esecuzione quando il metallo fuso non riempie completamente la cavità dello stampo. Un arresto a freddo può verificarsi quando flussi di metalli separati si incontrano senza fondersi adeguatamente. Entrambi i difetti possono influenzare la geometria finale e l'integrità della fusione.
Come scegliere la giusta fusione della valvola?
Fusione della valvolala selezione dovrebbe iniziare dalle condizioni operative piuttosto che dal metodo di colata stesso.
Considera il materiale della valvola
Determinare se l'applicazione richiede acciaio al carbonio, acciaio inossidabile, acciaio legato, ferro duttile, ghisa o un'altra lega. La selezione del materiale dovrebbe tenere conto della corrosione, della temperatura, della pressione e della compatibilità dei fluidi.
Considera le dimensioni e la geometria della valvola
Corpi valvola di grandi dimensioni e componenti con passaggi interni complicati possono richiedere processi di fusione diversi rispetto a componenti di precisione più piccoli.
Considerare la temperatura e la pressione operativa
La pressione e la temperatura influiscono sui requisiti di materiale e di produzione dei componenti delle valvole contenenti pressione. Il getto dovrebbe essere adatto alle condizioni di servizio effettive e non selezionato solo in base alla dimensione nominale della valvola.
Considera la quantità di produzione
Per piccoli lotti o componenti di grandi dimensioni, può essere appropriato un processo di fusione flessibile come la fusione in sabbia. La produzione in volumi elevati può giustificare attrezzature e processi progettati per una maggiore ripetibilità ed efficienza produttiva.
Cosa dovresti controllare quando acquisti pezzi fusi per valvole?
Per i produttori di valvole, le società di ingegneria e gli acquirenti industriali, è necessario confermare diversi dettagli prima di effettuare un ordine.
- Grado del materiale e composizione chimica
- Standard di produzione applicabile
- Dimensioni del corpo valvola
- Sovrametallo di lavorazione
- Trattamento termico richiesto
- Condizioni superficiali
- Tolleranze dimensionali
- Requisiti per le prove non distruttive
- Requisiti relativi alla pressione
- Requisiti di ispezione e documentazione
Perché la lavorazione meccanica è importante dopo la fusione della valvola?
La fusione fornisce la forma base del corpo della valvola, ma molte superfici critiche richiedono lavorazioni aggiuntive. Le superfici di tenuta, le facce delle flange, le aree filettate, le dimensioni del foro e altre caratteristiche funzionali devono soddisfare i requisiti dimensionali specificati.
Per questo motivo, la fusione e la lavorazione meccanica delle valvole dovrebbero essere considerate parte dello stesso processo produttivo. Una buona qualità della fusione fornisce un punto di partenza stabile per la successiva lavorazione e ispezione.
Fusione di valvole e componenti di valvole forgiati
| Confronto | Fusione della valvola | Forgiatura di valvole |
|---|---|---|
| Geometria complessa | Ben si adatta a forme complesse e passaggi interni | Più limitato a seconda del design del componente |
| Componenti di grandi dimensioni | Adatto a molti corpi valvola di grandi dimensioni | Potrebbe richiedere una maggiore capacità di formatura |
| Utilizzo del materiale | Può ridurre la lavorazione da materiale solido | Dipende dalla progettazione della forgiatura e dai requisiti di lavorazione |
| Flessibilità produttiva | Sono disponibili diversi processi di fusione per esigenze diverse | La selezione del processo dipende fortemente dal materiale e dalla geometria del componente |
| Passaggi interni | Può formare passaggi complessi utilizzando nuclei | Potrebbe richiedere ulteriori operazioni di lavorazione o formatura |
Domande frequenti sulla fusione delle valvole
A cosa serve la fusione della valvola?
La fusione di valvole viene comunemente utilizzata per produrre corpi di valvole, coperchi, coperchi, alloggiamenti e altri componenti che traggono vantaggio dalla formazione di geometrie metalliche complesse prima della lavorazione.
Quale materiale è migliore per la fusione di valvole?
Non esiste un unico materiale adatto a ogni valvola. Acciaio al carbonio, acciaio inossidabile, acciaio legato, ferro duttile e ghisa possono essere utilizzati a seconda della pressione, della temperatura, della corrosione, delle caratteristiche del fluido e degli standard applicabili.
La fusione in sabbia è adatta per i corpi valvola?
SÌ. La fusione in sabbia è ampiamente applicabile ai corpi valvola, in particolare ai componenti più grandi e ai progetti con passaggi interni complessi. Il processo appropriato dipende ancora dal materiale, dalle dimensioni, dai requisiti di qualità e dalla quantità di produzione del componente.
La fusione della valvola richiede lavorazione?
Nella maggior parte dei casi sì. La fusione produce la geometria del componente di base, mentre la lavorazione meccanica viene utilizzata per ottenere le dimensioni e le superfici funzionali richieste.
Come si possono ridurre i difetti di fusione?
Il controllo dei difetti inizia con un'adeguata progettazione del modello e dello stampo, un'adeguata composizione del metallo e un controllo della temperatura, un'efficace colata e alimentazione, una solidificazione controllata e un'adeguata ispezione dopo la fusione.
Conclusione
La fusione delle valvole fornisce un modo efficiente per produrre corpi valvola e altri componenti metallici complessi prima della lavorazione e dell'ispezione finale. Il processo di fusione appropriato dipende dal materiale, dalle dimensioni, dalla geometria, dalle condizioni operative, dalla quantità di produzione e dai requisiti di qualità della valvola.
Per gli acquirenti che acquistano fusioni per valvole, è importante confermare la qualità del materiale, il metodo di fusione, le dimensioni, i requisiti di lavorazione, il trattamento termico, gli standard di ispezione e la documentazione prima di effettuare un ordine. Un fornitore in grado di gestire la fusione, la lavorazione, l'ispezione e il controllo qualità come un processo integrato può anche semplificare l'approvvigionamento dei componenti finiti della valvola.